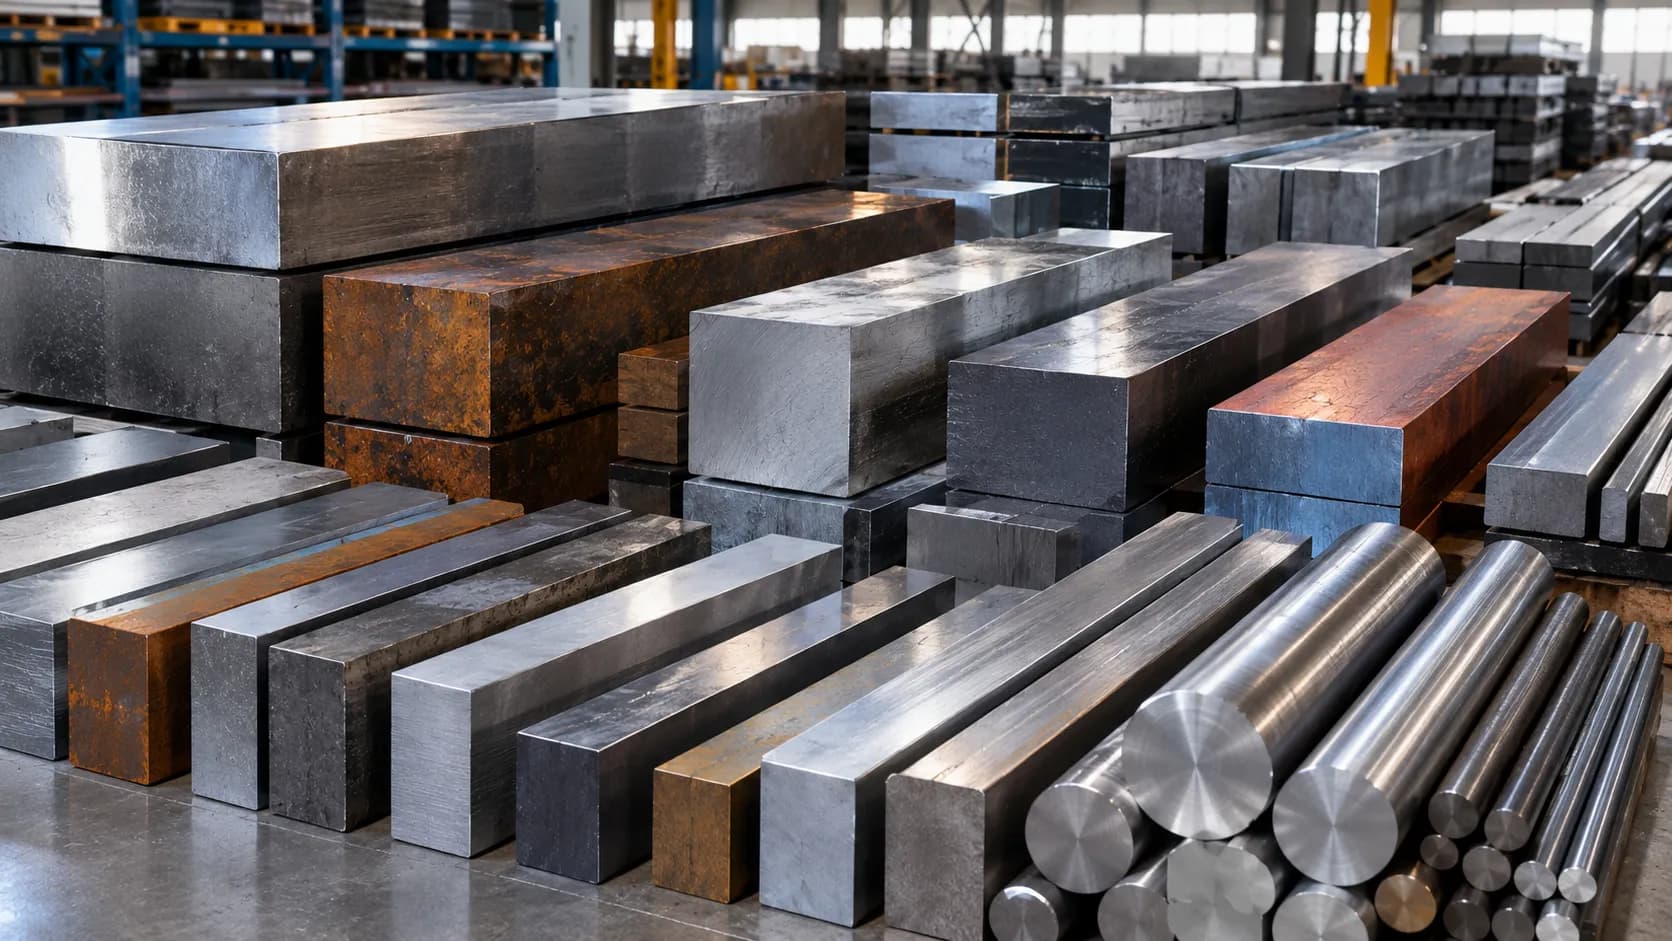
Especificar o aço de um molde é equilibrar três coisas que puxam para lados diferentes: a dureza que a cavidade precisa suportar, a usinabilidade dessa dureza e o número de ciclos que a ferramenta vai rodar. Acertar duas e ignorar a terceira é o caminho mais curto para uma ferramenta cara e curta.
As três exigências, e o conflito entre elas
- Dureza resiste ao desgaste e mantém a cota — mas encarece e alonga a usinagem.
- Usinabilidade reduz horas de máquina e o custo de ferramental — mas costuma vir com menos resistência.
- Vida útil só se paga quando o volume justifica: o aço de um milhão de ciclos é desperdício em uma tiragem de dez mil peças.
Os aços que mais especificamos
XPM 42
Beneficiado (temperado e revenido), na faixa de 38 a 42 HRC. Oferece maior resistência mecânica e ao desgaste, mantendo boa usinabilidade, dureza uniforme e ótima polibilidade. É indicado para cavidades e machos de moldes de injeção que exigem maior resistência e vida útil, inclusive em aplicações que demandam texturização ou cromagem.
H13 ISOMAX
Temperado e revenido acima de 48 HRC, com boa resistência a choque térmico. É o aço de molde de alta produção, de zamak e de tudo que envolve ciclo quente — em compensação, boa parte dos detalhes precisa ser feita antes da têmpera ou por eletroerosão depois dela.
Inoxidáveis (420 e similares)
Para materiais corrosivos (PVC), para linha médica e para ambientes úmidos, onde uma cavidade oxidada marca a peça já no primeiro turno.
A pergunta que define o aço não é quanto o molde vai custar, e sim quantas peças ele precisa entregar antes da primeira manutenção.
O custo que não aparece na cotação
Um aço mais barato costuma voltar como manutenção antecipada, cavidade recuperada por solda e linha parada. Quando isso acontece, a conta já não é a da compra do bloco: é a do custo por peça ao longo de toda a vida da ferramenta — e essa nunca aparece na comparação de orçamentos.