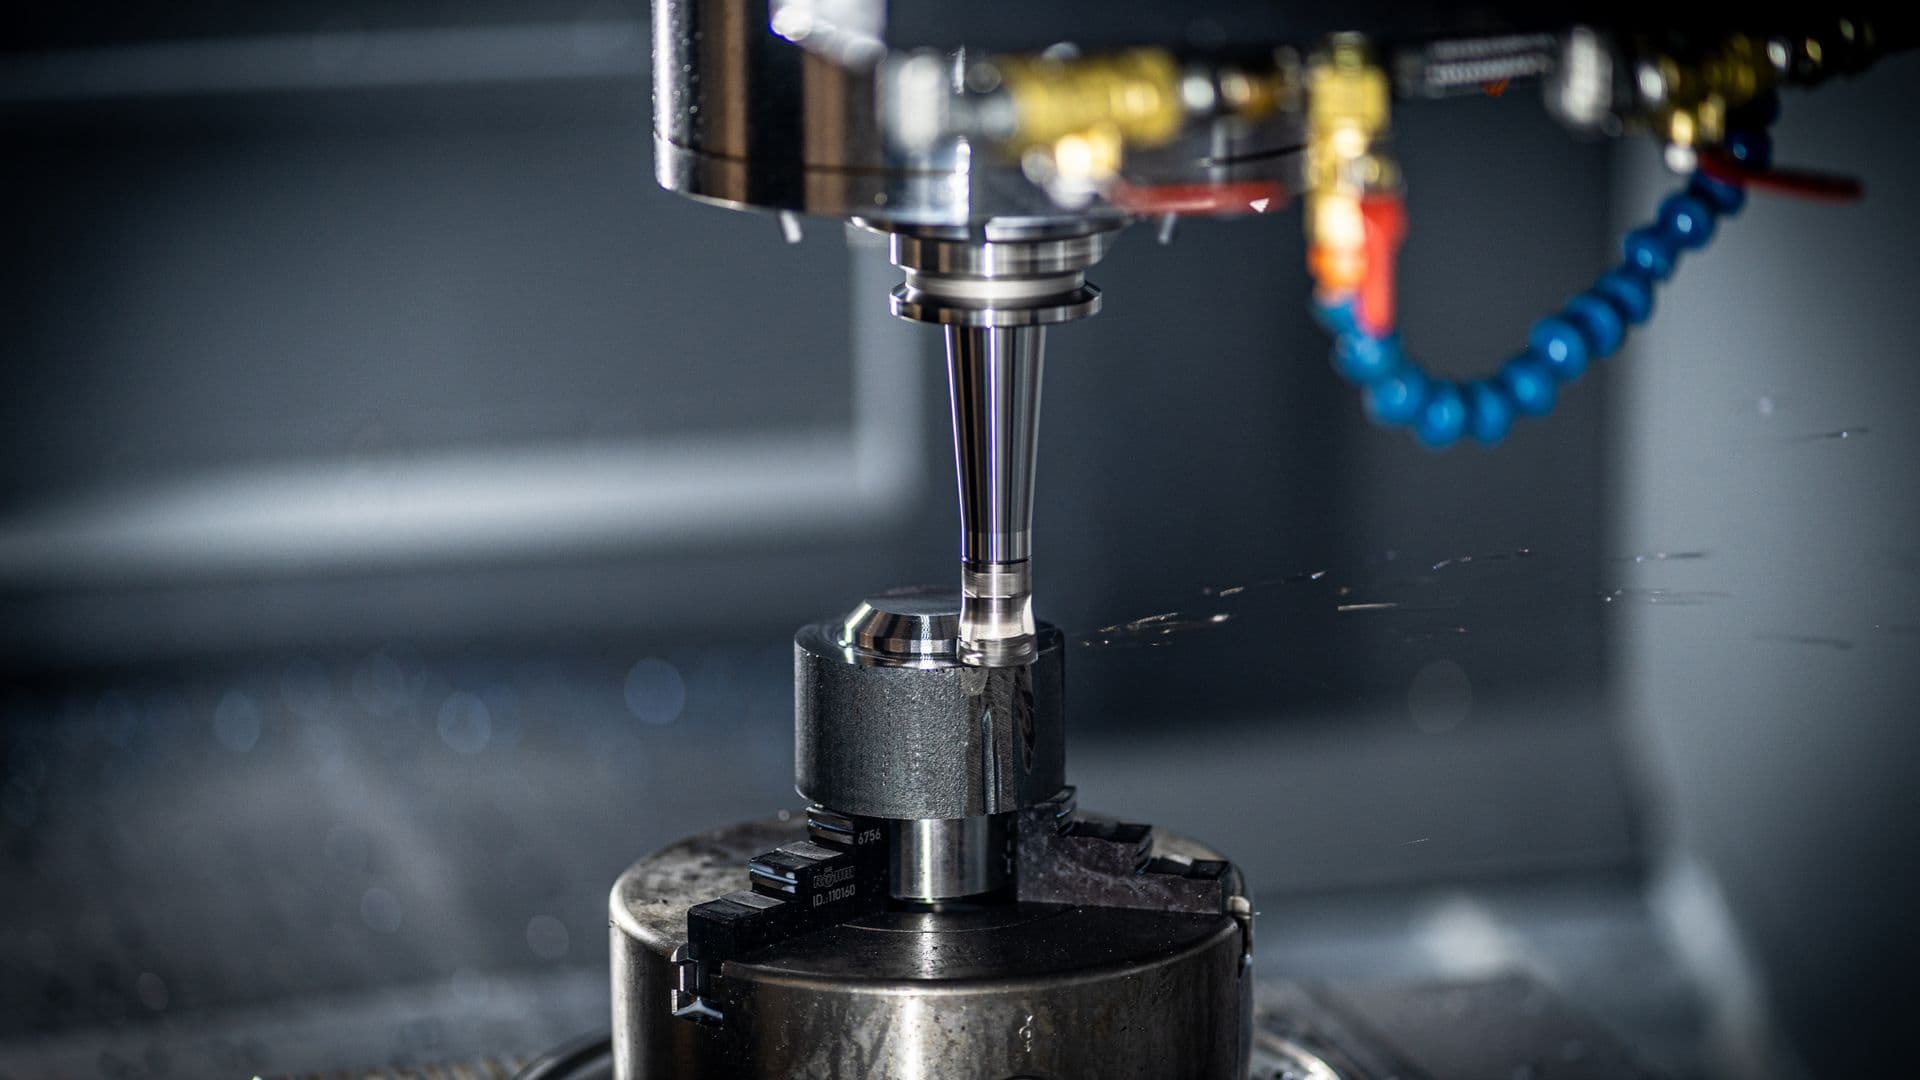
Precisão não é resultado de uma máquina. É resultado de uma cadeia de conferências que começa na análise crítica do projeto e só termina quando a primeira peça é medida. Cada etapa herda o erro da anterior, e é por isso que uma ferramenta some com a tolerância sem que ninguém consiga apontar onde ela foi perdida.
A tolerância nasce no projeto
Antes de qualquer bloco de aço ser comprado, o desenho do cliente é confrontado com o processo: linha de fechamento, ângulo de saída, contração do material, posição dos extratores e caminho da refrigeração. Uma cota apertada sem função é cara; uma cota folgada onde o conjunto monta é retrabalho garantido.
Os quatro pontos de controle
Entre o aço bruto e o molde liberado, quatro conferências decidem o resultado — nenhuma delas é opcional:
- Recebimento do material — dureza e certificado do aço conferem com o que foi especificado.
- Pré-usinagem — o bloco é esquadrejado e referenciado; todo o resto do processo vai se apoiar nessas faces.
- Acabamento — medição na própria máquina, com apalpador, antes de soltar a peça da fixação.
- Metrologia final — o conjunto é medido fora da máquina, com o molde já ajustado.
Por que medir ainda na fixação
Soltar a peça e descobrir o desvio depois custa o dobro: reposicionar um bloco já usinado nunca devolve exatamente a mesma referência. Medir com a peça presa permite corrigir na mesma fixação, sem introduzir um erro novo para consertar um erro antigo.
Uma cadeia de cinco etapas com 0,01 mm de desvio em cada uma não entrega 0,01 mm de desvio no fim.
O registro é parte da precisão
Cada conferência gera um apontamento — instrumento usado, valor encontrado, quem mediu. Não é burocracia: é o que permite, meses depois de a ferramenta estar rodando, entender se uma rebarba nova veio de desgaste do molde ou de um parâmetro de injeção que mudou.