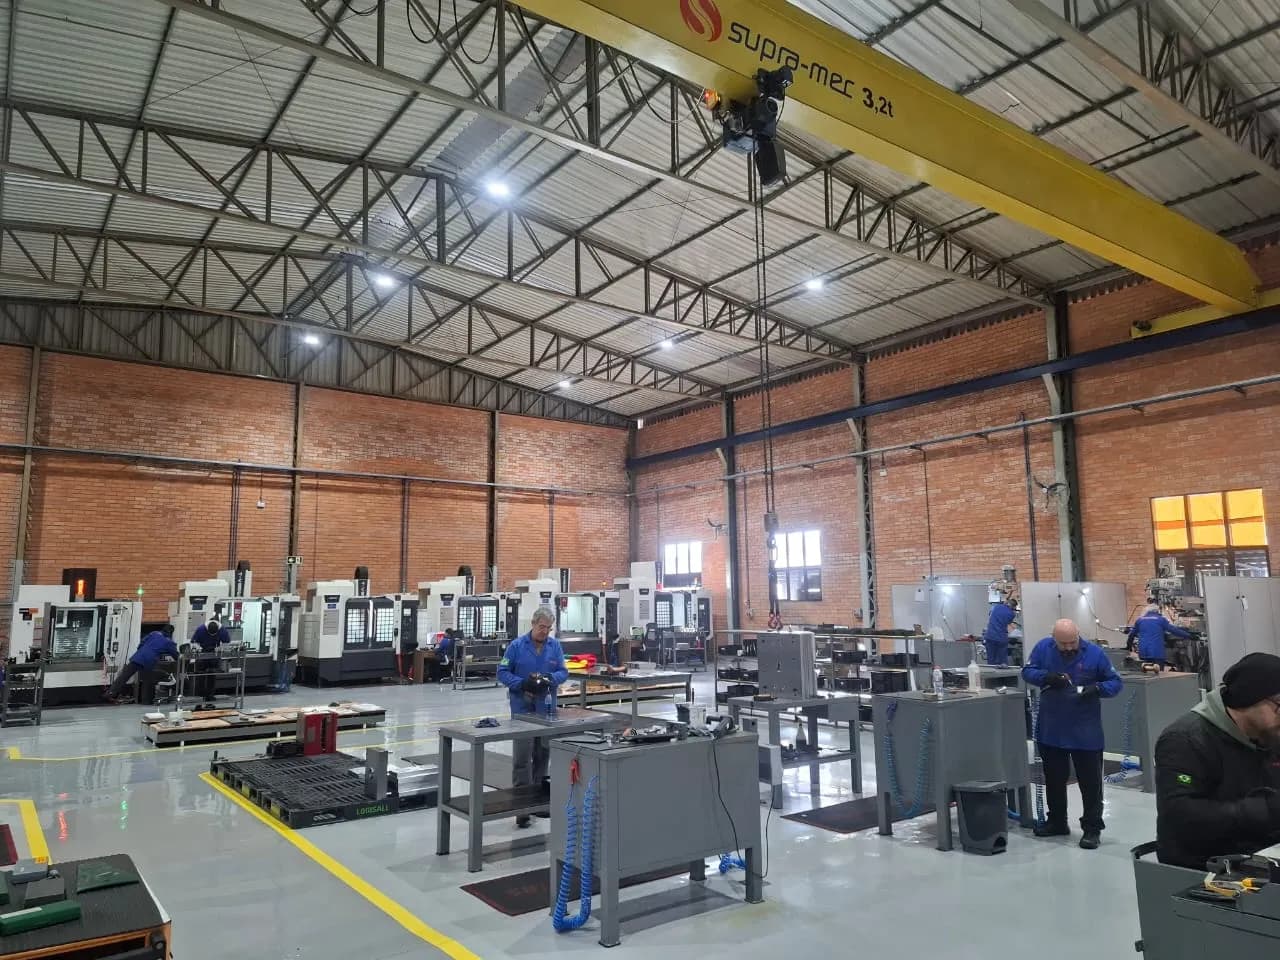
Mais de 2.000 m² em Caxias do Sul reunindo projeto, usinagem, eletroerosão, ajuste e validação. A estrutura não é grande por vaidade: ela existe para que nada crítico precise sair daqui — e prazo de ferramentaria se perde, quase sempre, no transporte e na fila de um terceiro.
Engenharia e projeto
É onde o molde nasce e onde a maior parte dos problemas é evitada. A análise crítica do produto, o estudo de fluxo, o projeto 3D do conjunto e a programação CAM saem da mesma sala — o programador conversa com o projetista antes de gerar a primeira trajetória.
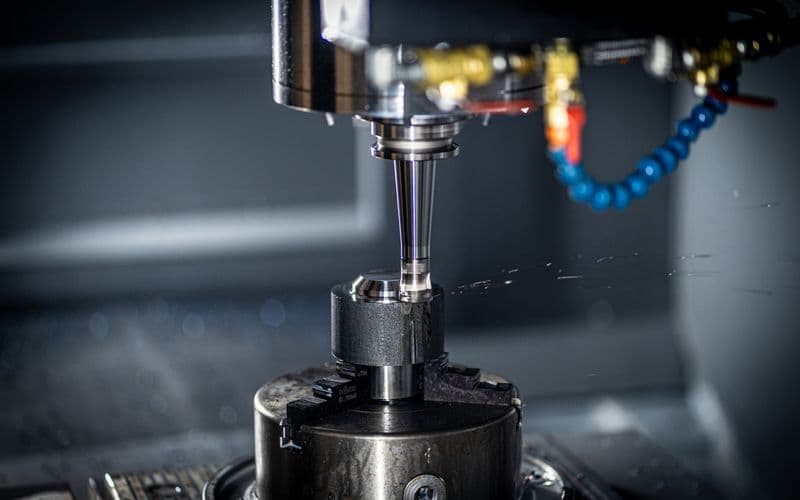
Usinagem
O núcleo do parque, dividido por operação:
- Centros de usinagem CNC 3D para cavidades, machos e postiços;
- Centros 2D para placas, furação e conjuntos do porta-molde;
- Torneamento para buchas, colunas e componentes de revolução;
- Retificação para as faces de referência e o esquadrejamento fino.
Eletroerosão
Por penetração para o que a fresa não alcança: cantos vivos, nervuras profundas e detalhes em aço já temperado. Os eletrodos são fabricados na mesma casa, o que evita a espera mais comum desta etapa.
Bancada de ajuste
É aqui que o conjunto vira molde. Montagem, acerto de fechamento, sistema de extração e polimento — a etapa mais artesanal do processo e a que mais depende de gente experiente.
Metrologia e validação
Escaneamento 3D realizado antes do try-out. A ferramenta só sai com relatório dimensional e com a primeira peça aprovada.
Tudo isso significa que um ajuste descoberto na quinta-feira é corrigido na sexta, e não na semana seguinte.