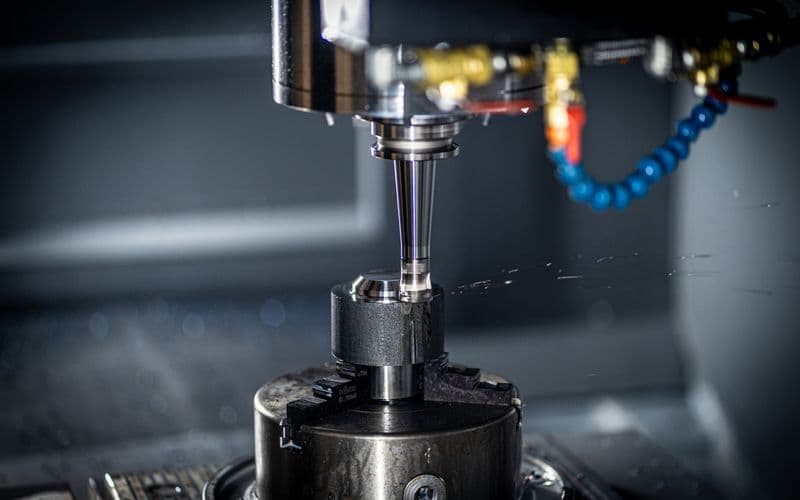
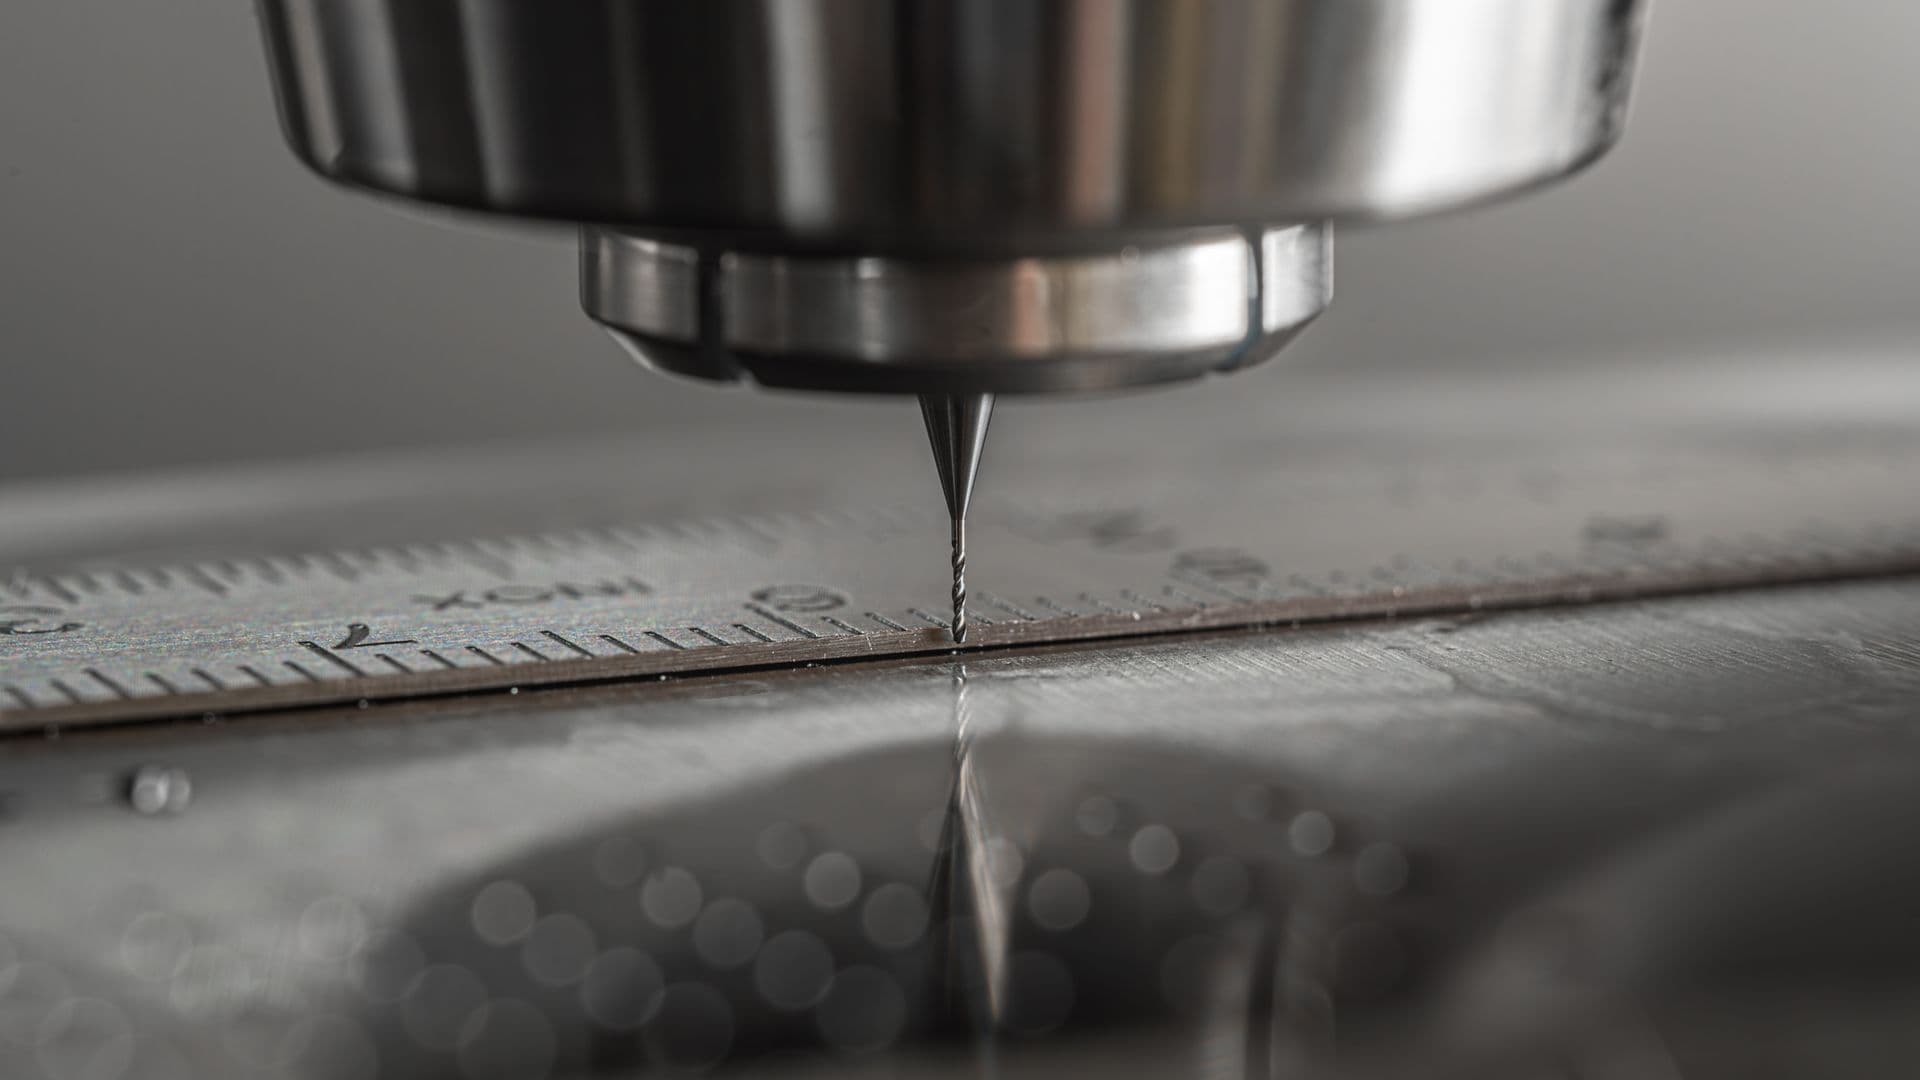
Alta velocidade, em usinagem, não é apertar o avanço de um programa antigo: é outra estratégia de corte. A rotação sobe, a profundidade cai e a ferramenta passa mais vezes pelo mesmo lugar tirando menos material a cada passada. Muda o acabamento, muda o desgaste da fresa e muda o que mais interessa ao cliente: o tempo até a primeira peça boa.
O que muda quando a rotação sobe
No corte convencional, o calor vai para a peça e para a ferramenta. Em HSM, com cavaco fino e velocidade alta, a maior parte do calor sai junto com o cavaco. A cavidade se mantém estável, e é isso que permite usinar aço já temperado sem esperar o alívio de tensões que um desbaste pesado exigiria.
Trajetória contínua
O programa evita entrada perpendicular, canto vivo e parada de eixo. Rampas helicoidais, arredondamento de canto e passes trocoidais mantêm o engajamento da ferramenta constante — a máquina não desacelera a cada mudança de direção, e o avanço programado passa a ser o avanço praticado.
Passada rasa, muitas repetições
Parece contraditório tirar menos material para terminar antes, mas o ganho está na soma: passada leve permite avanço muito maior, poupa a ferramenta e entrega uma superfície que já chega perto da final.
Onde o ganho aparece no cronograma
O tempo de máquina cai, mas não é ali que o HSM decide um prazo. O que ele encurta de verdade é o que vem depois da usinagem:
- Polimento manual — a etapa menos previsível de qualquer ferramenta, porque depende de bancada e de pessoa, não de programa.
- Eletroerosão — detalhes que antes pediam eletrodo passam a ser fresados com fresa de raio pequeno.
- Ajuste — superfície mais fiel ao modelo 3D significa menos correção no try-out.
Duas horas a mais de fresamento que eliminam dois dias de bancada continuam sendo um ótimo negócio.
Quando o HSM não compensa
A estratégia cobra pré-requisitos, e ignorá-los troca ganho por refugo. Ela exige:
- máquina com boa dinâmica de eixos e comando com leitura antecipada de blocos;
- ferramental balanceado, com fixação térmica ou hidráulica;
- programação feita para alta velocidade — e não o programa antigo com o avanço aumentado.
Na prática
Cada molde é analisado etapa por etapa: o desbaste pesado segue convencional, e o HSM entra onde ele se paga — no pré-acabamento e no acabamento das superfícies que vão aparecer na peça injetada.